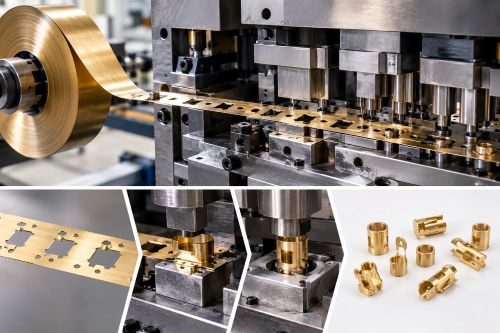
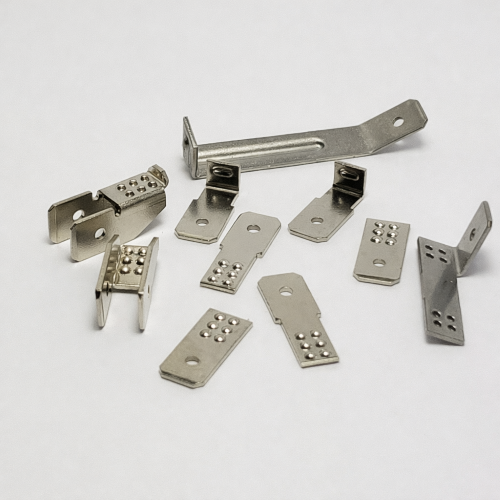
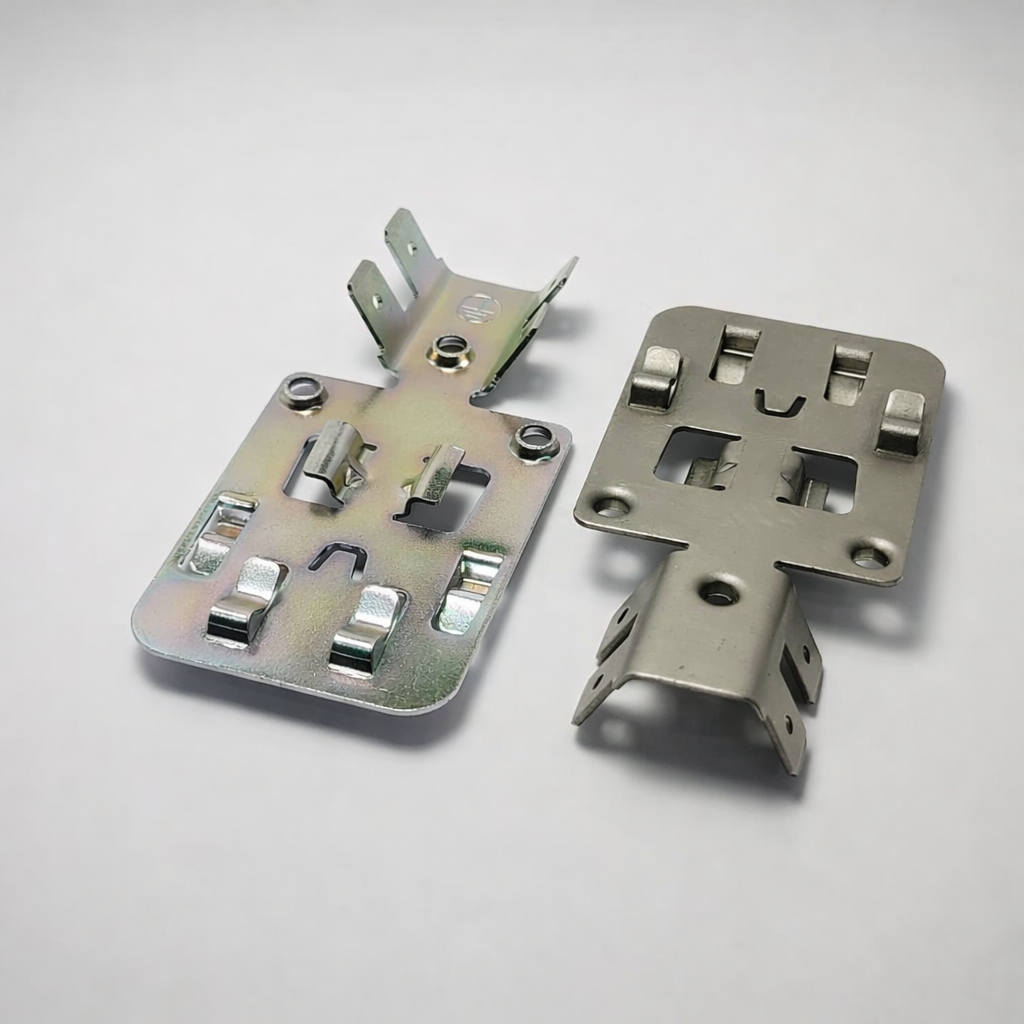
Progresif kalıplarda üretim kalitesi, yalnızca kalıp geometrisine değil, sac şeridin her istasyona doğru konumda ve aynı adımla ulaşmasına da bağlıdır. Bu kapsamda progresif kalıp besleme sürecinde küçük bir konum farkı bile delme, kesme veya şekillendirme işlemlerinin beklenen noktadan sapmasına neden olabilir. İşte bu nedenle tasarım ve üretim değerlendirmelerinde besleme doğruluğunu, proses kararlılığını ve sonuçların tekrarlanabilirliğini birlikte ele alıyoruz.
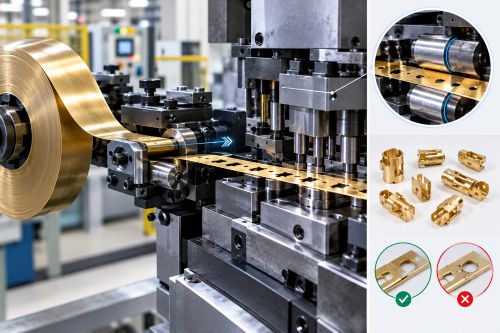
Hassas besleme, her pres çevriminde şeridin belirlenen mesafeyi ilerlemesini ve istasyonlarla doğru hizalanmasını sağlar. Bir progresif kalıp içinde aynı şerit üzerinde art arda farklı işlemler gerçekleştiğinden, ilk istasyondaki konum farkı sonraki aşamalara taşınabilir. Progresif kalıp üretimi açısından bu durum, tek bir ölçüden çok bütün prosesin tutarlı çalışmasıyla ilgilidir.
Sac şerit besleme düzeninde hedef, malzemeyi yalnızca hareket ettirmek değil, her çevrimde aynı referans konumuna güvenilir biçimde ulaştırmaktır. Besleme hassasiyeti kararlı olduğunda istasyonlar arası uyumun korunması, parça ölçülerinin izlenmesi ve üretim sonuçlarının karşılaştırılması kolaylaşır.
Besleme hassasiyetini; mekanik ayarlar, malzeme davranışı, şeridin yönlendirilmesi ve üretim koşullarının birbiriyle uyumu belirler. Dolayısıyla progresif kalıp besleme sistemi değerlendirilirken bu unsurların birlikte nasıl çalıştığı incelenmelidir.
Şeridin Doğru Konumda İlerlemesi
Şeridin her çevrimde hedeflenen konuma ulaşması, istasyonların tasarlanan sırayla çalışabilmesi için gereklidir. Sac şerit ilerlemesi sırasında yana kaçma, dönme veya ilerleme mesafesindeki değişim, sonraki işlemlerin konumunu etkileyebilir. Bu nedenle şerit konumlandırma ve kılavuzlama düzeni, malzemenin kontrollü hareket etmesini desteklemelidir.
Besleme adımı, üretim esnasında sabit ve tekrarlanabilir uygulanmalıdır; burada amaç adımın nasıl belirlendiğini yeniden açıklamak değil, belirlenen değerin korunup korunmadığını izlemektir. Kalıp içi konumlandırma özellikleri de şeridin istasyonlarda beklenen referanslarla buluşmasına katkı sağlar.
Pres Hızı ve Üretim Koşulları
Presin çalışma temposu değiştiğinde besleme hareketi ile kalıp çevrimi arasındaki uyumun korunması gerekir. Pres vuruşu boyunca şerit doğru zamanda ilerlemez ya da hareketini tamamlamadan işlem başlarsa konum sapması oluşabilir. Bu yüzden pres besleme sistemi ve kalıp çevrimi birlikte değerlendirilmelidir; tek başına yüksek ya da düşük hız, besleme doğruluğunu açıklamak için yeterli değildir.
Malzeme Özellikleri ve Şerit Yapısı
Sacın kalınlığı, sertliği, yüzey durumu ve bobinden açılma biçimi ilerleme davranışını etkileyebilir. Malzemede dalgalanma, çapak veya düzensiz gerilim varsa şerit kılavuzlara farklı tepkiler verebilir. Bu değişkenler, ayarların farklı malzemelerde aynı sonucu verip vermediği kontrol edilirken dikkate alınmalıdır.
Besleme hataları, istasyonların işlemi yanlış konumda yapmasına ve parça kalitesinin değişmesine yol açabilir. Ayrıca deliklerin, kesim sınırlarının veya şekillendirilmiş bölgelerin konumunu da besleme hatası etkileyebilir; sapmanın büyüklüğü ve tekrarlanma sıklığı sonuca doğrudan yansır. İstasyon hassasiyeti azaldığında parçalar arasındaki ölçü farkları artabilir ve parça toleransı sınırlarının dışına çıkan ürünler görülebilir.
|
İzlenen belirti |
Olası proses etkisi |
Kontrol sırasında bakılacak veri |
|
Delik konumlarında düzenli kayma |
İlerleme adımı veya referans konumu sapması |
İlk parça ve periyodik ölçüm kayıtları |
|
Şerit kenarında iz ya da sürtünme |
Kılavuzlama veya malzeme akışında uyumsuzluk |
Kenar izleri ve şerit yolu |
|
Parçalar arasında değişken ölçüler |
Kararsız besleme ya da değişen malzeme koşulları |
Ölçüm dağılımı ve çevrim bazlı kayıt |
|
İstasyonda sıkışma veya hatalı kesim |
Şeridin beklenen konuma ulaşmaması |
Duruş zamanı ve hata konumu |
Bu sorunlar yalnızca hurda miktarını artırmakla kalmaz; duruş, yeniden ayar ve ek kontrol ihtiyacı da doğurabilir. Seri üretim kalıbı kullanılırken aynı kusurun art arda tekrarlanması, tekil bir parça probleminden ziyade proses kaynaklı bir işaret olarak değerlendirilmelidir.
Hassas besleme, başlangıç ayarlarının düzenli olarak doğrulanması ve üretim boyunca belirli aralıklarla yapılan kontrollerle izlenir. İlk parçaların ölçülmesi, şeridin ilerleme mesafesinin gözlenmesi ve farklı istasyonlardan çıkan sonuçların karşılaştırılması, sapmaların erken fark edilmesine yardımcı olur. Kontrol planı, parçanın kritik ölçülerini ve üretim koşullarını dikkate almalıdır.
|
Kontrol noktası |
Uygulama zamanı |
Kayıt amacı |
|
İlk parça ölçümü |
Ayar sonrası üretim başlangıcında |
Başlangıç referansını doğrulamak |
|
İlerleme ve hizalama kontrolü |
Deneme çevrimleri ve planlı aralıklarla |
Şerit konumundaki değişimi izlemek |
|
Kritik ölçü takibi |
Üretim planında tanımlanan sıklıkta |
Ölçü eğilimini ve sapmayı belirlemek |
|
Duruş sonrası yeniden doğrulama |
Ayar, sıkışma veya malzeme değişiminden sonra |
Koşulların yeniden kararlı olduğunu kontrol etmek |
Ölçüm sonuçları yalnızca uygun/uygunsuz şeklinde işaretlenmemeli, zaman içindeki eğilimleri görebilecek biçimde kaydedilmelidir. Böylece üretim tekrarlanabilirliği değerlendirilirken farklı vardiya, malzeme partisi veya ayar sonrasında ortaya çıkan değişimler karşılaştırılabilir. Sapma görüldüğünde kontrol, yalnızca parçayı ayırmakla sınırlı kalmamalı; şerit yolu, ayarlar, malzeme ve ilgili istasyon birlikte incelenmelidir.
Kahraman Kalıp olarak progresif kalıp çalışmalarında, kalıp tasarımıyla üretim koşullarının birbiriyle uyumlu değerlendirilmesini önemli buluyoruz. Hassas besleme beklentisi; parça geometrisi, malzeme özellikleri, istasyon düzeni ve proses kontrolü birlikte ele alındığında anlam kazanır. Uygun değerlendirme, yalnızca ilk numunenin ölçüsünü değil, üretim devam ederken aynı sonucun korunmasını da kapsar.
Her uygulamanın ihtiyaçları farklı olduğundan besleme çözümü, ilgili kalıp ve üretim düzeni üzerinden değerlendirilmelidir. Ekipman veya makine parkuru hakkında doğrulanmamış bir özellik varsaymak yerine, proje gereksinimleri ve ölçülebilir kontrol kriterleri esas alınmalıdır. Böyle bir yaklaşım, üretim boyunca konum sapmalarını izlemeyi ve gerekli düzeltmeleri veriye dayalı biçimde planlamayı destekler.
Sıkça Sorulan Sorular
Progresif kalıpta besleme hassasiyeti neyi ifade eder?
Şeridin her çevrimde hedeflenen mesafeyi ilerleyip doğru konuma ulaşmasını ifade eder.
Besleme hatası parça toleranslarını etkiler mi?
Evet. İşlem konumlarını değiştirerek ölçülerin tolerans dışına çıkmasına neden olabilir.
Sac şeridin yana kayması üretimi etkiler mi?
Evet. Delme, kesme ve şekillendirme işlemlerinin konumunu bozabilir.
Pres hızı besleme hassasiyetini etkileyebilir mi?
Evet. Besleme hareketi ile pres çevrimi arasındaki uyum korunmalıdır.
Besleme hassasiyeti seri üretim sırasında kontrol edilmeli midir?
Evet. Düzenli kontroller, sapmaları erken fark etmeye yardımcı olur.