Sac metal parça üretiminde büküm kalitesi; sadece kullanılan pres ayarlarına ya da kalıba bağlı değildir. Malzemenin üretim geçmişi ve sahip olduğu mekanik özellikleri de bükme operasyonlarının sonucu üzerinde etkili olabilir. Bu noktada hadde yönü sac büküm sırasında ne şekilde davranabileceğini değerlendirmek için dikkate alınması gereken çok önemli bir etkendir. Özellikle çatlama riskinin sınırlandırılması, parça geometrisinin koruma altına alınması ve seri üretimde tutarlı sonuçlar elde edilmesi için sac hadde yönü ile büküm hattı arasındaki ilişki doğru anlaşılmalıdır.
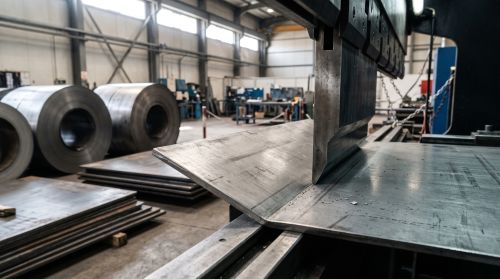
Sac metal şekillendirme sürecinde en uygun büküm yönünün belirlenmesi malzeme kalitesi, parça geometrisi, sac kalınlığı ve üretim koşullarının birlikte değerlendirilmesini gerektirir. Her malzeme için geçerli tek bir büküm doğrultusu bulunmadığı için kararın üretim ihtiyaçlarına göre verilmesi son derece önemlidir.
Hadde yönü, sac metal malzemelerin üretimi sırasında merdaneler arasından ilerlediği doğrultuyu ifade eder. Haddeleme işleminde metal merdaneler arasında sıkıştırılarak talep edilen kalınlığa getirilir. Söz konusu olan bu işlem, malzemenin mekanik özelliklerinde ve iç yapısında yönlü farklılıklar oluşmasına sebep olabilir. Dolayısıyla sacın hadde yönüne paralel ya da dik doğrultuda uygulanacak işlemlere verdiği tepki birbiriyle aynı olmayabilir.
Sac hadde yönü, özellikle bükme operasyonlarında malzemenin şekil değiştirme davranışını değerlendirirken büyük önem kazanır. Bununla beraber yön etkisinin derecesi üretim yöntemine, sac alaşımına, mekanik özelliklere ve diğer malzeme koşullarına göre değişiklik gösterebilir. Bu yüzden büküm planlaması yapılırken sadece hadde yönüne bakmak yeterli değildir.
Bükme işleminde sacın belli bir alanı şekil değiştirirken malzemenin dış yüzeyinde çekme, iç yüzeyinde ise basma gerilmeleri meydana gelir. Bu gerilmelerin malzeme tarafından ne şekilde karşılandığı büküm kalitesini etkileyebilir. Haddenin yönü ile büküm hattının konumu da bu süreç içerisinde göz önünde bulundurulmalıdır.
Hadde yönüne bağlı mekanik farklılıklar, bazı malzemelerde büküm sırasında deformasyon davranışını ya da çatlama eğilimini etkileyebilir. Bu yüzden sac metal bükme operasyonlarında büküm doğrultusunun malzeme özellikleriyle beraber değerlendirilmesi gerekir.
Hadde Yönüne Paralel Büküm
Büküm hattı hadde yönüne paralel olduğunca sacın şekil değiştirme davranışı malzemenin yönlü özelliklerinden etkilenebilir. Bazı sac çeşitlerinde bu doğrultudaki bükümler, özellikle dış yüzde meydana gelen çekme gerilmeleri sebebiyle çatlama açısından daha dikkatli bir değerIendirme gerektirebilir.
Ancak bu durum her malzeme için aynı sonucu ortaya koymaz. Malzemenin kalitesi, sünekliği ve üretim koşulları gibi unsurlar bükümün uygulanabilirliğini belirler. Bu yüzden hadde yönüne paralel bükümlerde karar malzeme verileri ve gerekli durumlarda yapılan deneme bükümleri üzerinden verilmelidir.
Hadde Yönüne Dik Büküm
Büküm hattının hadde yönüne dik şekilde konumlandırılması bazı malzemelerde çatlak riskini azaltmaya yardımcı olur. Bunun temel sebebi malzemenin yönlü mekanik özelliklerinin farklı doğrultularda farklı tepkiler oluşturabilmesidir.
Bununla beraber sac metal büküm yönü tercih edilirken tüm parçaları hadde yönüne dik bükülmesi gerektiği düşünülmemelidir. Parça geometrisi, birden fazla bükümün konumu, üretim ihtiyaçları ve malzemenin özellikleri birlikte değerlendirilmelidir. Gerekli durumlarda numune bükümleri ile doğrulama gerçekleştirilmesi üretim kararının çok daha sağlıklı verilmesini sağlar.
Hadde yönünün göz önünde bulundurulmaması özellikle büküm kalitesinin kritik olduğu parçalarda farklı üretim risklerine sebep olabilir. Bu riskler malzemenin özelliklerine ve proses şartlarına göre değişiklik gösterir. Buna bağlı olarak:
Söz konusu olan bu riskleri azaltmak için malzeme özellikleri, üretim koşulları ve büküm doğrultusu birlikte ele alınmalıdır. Özellikle çok önemli parçalarda ilk numunelerin kontrol edilmesi seri üretim aşamasına geçmeden önce olası sorunların belirlenmesine yardımcı olur.
Kalıp tasarımı ve parça yerleşimi planlanırken sacın sahip olduğu hadde yönü; sadece malzeme kullanım oranı açısından değerlendirilmemelidir. Parçanın sac üzerindeki yönlendirmesi, büküm operasyonlarını uygulanabildiği ve üretim kalitesini doğrudan etkileyebilir.
Bu aşamada ilk olarak parçanın büküm yönleri ve geometrisi incelenmelidir. Birden fazla büküm hattına sahip parçalarda her bükümün hadde yönüyle alakalı ayrı ayrı değerlendirilmelidir. Aynı parçada farklı doğrultusunda yapılan bükümleri malzemenin yönlü özelliklerinden farklı seviyelerde etkilenebilir.
Malzeme kalitesi ve sac kalınlığı da değerlendirme sırasında çok önemlidir. Bunun yanı sıra kritik toleranslar, pres kalıbının çalışma şartları ve büküm sırası göz önünde bulundurulmalıdır. Kalıp tasarımı sırasında belirlenen yönlendirme kararları üretim aşamasında uygulanabilir olmalı ve parça ihtiyaçlarıyla uyum sağlamalıdır. Seri üretimde kullanılacak parçalar için malzeme yerleşimi ile büküm doğrultusunun beraber planlanması üretim tekrarlanabilirliği destek olur. Bu sayede sadece sacdan daha verimli faydalanmak değil aynı zamanda talep edilen parça kalitesini sürdürülebilir şekilde elde etmek mümkün hale gelebilir.
Hadde yönünün büküm kalitesi ya da parça geometrisi açısından çok önemli olduğu projelerde bu bilginin üretim dokümanlarında ya da teknik resimde açık şekilde belirtilmesi fayda sağlayabilir. Bu sayede sacın yerleşimi, büküm doğrultusu ve üretim planlaması arasında tutarlılık sağlanabilir.
Özellikle yönlü malzeme özelliklerinin çok önemli olduğu parçalarda hadde yönünün tanımlanması, üretim sırasında farklı yorumlarına engel olunmasına yardımcı olur. Bu bilginin hangi doküman içerisinde ve ne şekilde gösterildiği projenin teknik ihtiyaçlarına göre belirlenmelidir.
Sac metal parça üretiminde büküm doğrultusunun doğru değerlendirilmesi, kalıp tasarımı ile üretim sürecinin birbiriyle uyumlu ilerlemesi açısından oldukça önemlidir. Hadde yönünün malzeme özellikleriyle beraber ele alınması; üretim risklerinin azaltılmasına, büküm kalitesinin korunmasına ve seri üretimde daha tutarlı sonuçlar elde edilmesine yardımcı olabilir.
Kahraman Kalıp; sac metal parça üretimi söz konusu olduğunda kalıp tasarımı ve üretim ihtiyaçlarının birlikte değerlendirilmesine odaklanır. Projenize en uygun alıp ve üretim çözümleri hakkında bilgi sahibi olmak için Kahraman Kalıp’ın alanında uzman kadrosu ile irtibat kurabilirsiniz.
Sıkça Sorulan Sorular
Hadde yönü büküm sırasında çatlama riskini etkiler mi?
Evet. Hadde yönü, malzemenin yönlü mekanik özelliklerinden dolayı çatlama riskini etkileyebilir. Ancak riskin seviyesi sacın sünekliğine, kalitesine ve büküm koşullarına bağlıdır.
Sac her zaman hadde yönüne dik mi bükülmelidir?
Hayır. Hadde yönüne dik büküm bazı malzemelerde avantaj sunabilir. Ancak her uygulama için geçerli olmadığının bilinmesi gerekir. Uygun malzeme özellikleri, yön ve parça gereksinimleri analiz edilerek belirlenmelidir.
Bir parçadaki farklı bükümler hadde yönünden farklı etkilenebilir mi?
Evet. Aynı parçadaki büküm hatları hadde yönüne bağlı olarak farklı açılarda konumlanabilir. Bu yüzden her bükümün malzeme davranışı üzerindeki etkisi ayrı şekilde değerlendirilmelidir.
Hadde yönü teknik resimde gösterilebilir mi?
Evet. Kritik olduğu durumlarda hadde yönü teknik resim ya da üretim dokümanlarında ifade edilebilir. Bu gösterim malzemenin doğru şekilde yönlendirilmesini kolay hale getirir.
Hadde yönü seri üretimde parça tekrarlanabilirliğini etkileyebilir mi?
Evet. Sacların farklı yönlerde yerleştirilmesi, büküm davranışında farklılıklara sebep olabilir. Hadde yönünün üretim planında tanımlanması, parçalar arasındaki farklılıkların kontrol edilmesine yardımcı olabilir.