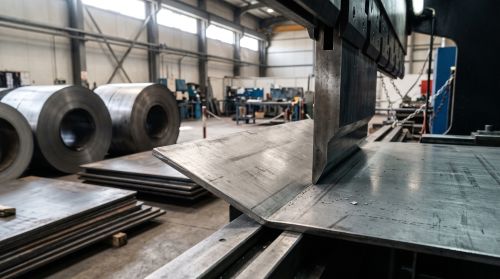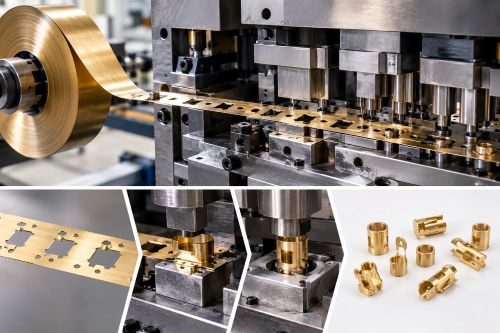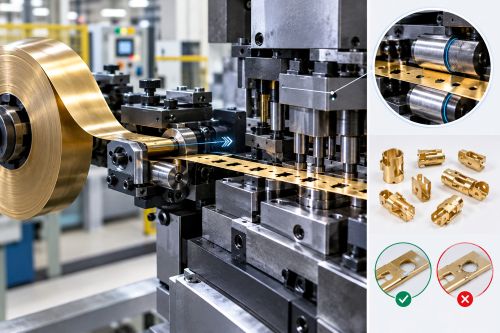
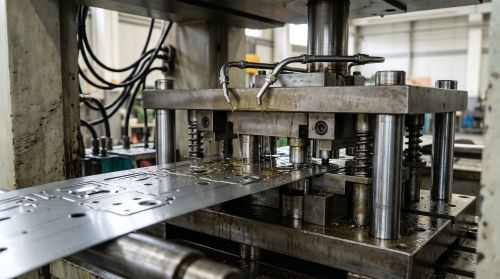
Prograsif kalıplarda yağlama; sac metal şekillendirme sürecini ve kalıp elemanlarının çalışma şartlarını etkileyen çok önemli bir üretim parametresidir. Sacın kesme, bükme, delme ve şekillendirme gibi farklı operasyonlardan art arda geçtiği bu sistemlerde malzeme ile kalıp yüzeyleri arasındaki temas üretim boyunca tekrar eder. Bu temas sırasında ortaya çıkan sürtünmenin kontrol edilmesi, takım aşınmasının sınırlandırılması ve parça yüzey kalitesinin koruma altına alınması açısından prograsif kalıplarda yağlama uygulamalarının doğru planlanması gerekir.
Uygun yağlayıcı tercihi kadar yağlama oranı, üretim şartları ve uygulama noktasına uyum da önemlidir. Her sac malzemesi ve kalıp uygulaması aynı özelliklere sahip olmadığı için yağlama süreci parçanın ihtiyaçları ve üretim parametreleri göz önünde bulundurularak değerlendirilmelidir.
Prograsif kalıplarda sac malzeme; presin her stokunda bir sonraki istasyona ilerleyerek birbirinden farklı işlemlerden geçen kesme, bükme, delme ya da şekillendirme operasyonları sırasında sac ile kalıp elemanları arasında temas oluşur. Bu temas özellikle yüksek basınç altında ve tekrar eden hareketlerle sürtünmeye sebep olabilir.
Kalıp yağlama, temas yüzeylerinde sürtünmeyi kontrol altına almaya yardımcı olarak proses sırasında oluşan ısının ve takım yüzeylerindeki aşınmanın azalmasına yardımcı olabilir. Uygun yağlama şartları sacın kalıp içerisinde çok daha kontrollü şekillendirilmesini destekler. Bu sayede malzemenin yüzeyinde istenmeyen izlerin oluşma riskini azaltabilir.
Prograsif kalıp üretiminde istasyonlar birbirine bağlı şekilde çalıştığı için bir noktadaki sürtünme ya da yüzey sorunu, sonraki operasyonların sonuçlarını da etkileyebilir. Örnek vermek gerekirse; bir şekillendirme istasyonunda ön plana çıkan yüzey hasarı, parçanın nihai görünümünü olumsuz yönde etkileyebilir. Bu yüzden yağlama sadece tek bir operasyonun ihtiyacı olarak değil, tüm üretim sürecinin çalışma şartlarını etkileyen bir parametre olarak ele alınmalıdır.
Bununla beraber yağlama tüm üretim sorunlarını yalnız başına ortadan kaldırmaz. Kalıp geometrisi, yüzey özellikleri, takım malzemesi ve proses parametrelerin de üretim performansıda belirleyici rol üstlenir.
Yağlama koşullarının proses ihtiyaçlarını yeterince karşılamaması sürtünmenin artmasına ve üretim kalitesinin olumsuz yönde etkilenmesine sebep olabilir. Ancak bu sorunların ortaya çıkması sadece yağlama eksikliğine bağlı değildir. Malzeme özellikleri ve kalıp tasarımı gibi diğer unsurların da değerIendirmesi şarttır. Buna bağlı olarak yetersiz yağlamanın sebep olabileceği sorunlar şu şekilde sıralanabilir:
Kalıp ve Takım Aşınması
Sac ile kalıp elemanları arasındaki sürtünme, temas yüzeylerinde aşınmaya sebep olabilir. Yağlama yetersiz olduğunda ise bu etki daha belirgin hale gelebilir ve takım yüzeylerinde hızlı bozulma meydana gelebilir. Kesme ve şekillendirme istasyonlarında çalışan zımba, matris ve diğer takım elemanlarının yüzey şartları üretim kalitesi üzerinde etkili olabilir.
Uygun pres kalıbı yağlama şartları yüzeyler arasındaki sürtünmenin kontrol edilmesine yardımcı olur. Bunun yanı sıra kalıp ömrü; takım malzemesi, çalışma hızı, tasarım ve uygulanan kuvvetler gibi farklı unsurlara da bağlıdır.
Yüzey Çizikleri ve Malzeme Yapışması
Sac metal yağlama koşullarının yetersiz kalması malzeme yüzeyinde sürtünme izleri ve çizilme oluşma riskini artırabilir. Bazı metal çiftlerde ve yüksek temas basınçlarında malzemenin takım yüzeyine yapışması da görülebilir. Metal yapışması literatürde gaalling olarak isimlendirilen yüzey hasarı çeşitleriyle alakalı olabilir.
Bu gibi sorunlar özellikle yüzey kalitesinin çok önemli olduğu parçalarda dikkatli şekilde değerlendirilmelidir. Ancak yapışmanın ya da çiziklerin sebebini belirlemek için yağlama dışında malzeme uyumu, takım yüzeyleri ve proses şartları da mutlaka incelenmelidir.
Isınma ve Proses Kararlılığı
Üretim sırasında tekrar eden temas ve sürtünme kalıp bölgesinde ısı oluşmasına sebep olabilir. Yağlayıcının uygun özelliklere sahip olması ve temas bölgesine yeteri oranda ulaşması sürtünmenin kontrol edilmesine katkı sağlayabilir.
Sıcaklık ve sürtünme koşullarında yaşanan değişimler ise üretim sürecinin kararlılığını etkileyebilir. Bu yüzden yağlama koşulları, özellikle tekrar eden ve yüksek hızlı operasyonlarda diğer proses parametreleri ile beraber değerlendirilmelidir.
Metal şekillendirme yapı ya da pres yapı tercih edilirken tüm uygulamalarda aynı ürünün kullanıldığı varsayılmamalıdır. Yağlayıcının özellikleri gerçekleştirilen operasyonun ihtiyaçlarına ve işlenen malzemeye uygun olmalıdır. Tercih sırasında dikkat edilmesi gereken kriterler şu şekilde sıralanabilir:
Doğru tercih, sadece sürtünmeyi azaltma performansına göre yapılmamalıdır. Yağlayıcının üretim süreci ve parçanın sonraki kullanım ihtiyaçlarıyla uyumlu olması da çok önemlidir.
Prograsif kalıp yağlama sürecinde sadece yağ kullanılması yeterli değildir. Yağlayıcının doğru oranda ve ihtiyaç uyulan temas alanlarına ulaştırılması şarttır. Uygulama yöntemi kalıbın yapısına ve gerçekleştiren operasyona bağlı şekilde belirlenmelidir.
Yetersiz yağlama oranı sac ile takım yüzeyleri arasındaki sürtünmeyi kontrol altına almak için gereken koşulları sağlamayabilir. Buna karşılık gereğinden fazla yağ kullanılması da her zaman iyi sonuç vermeyebilir. Fazla yağ; parça üzerinde kalıntı oluşması, temizlik ihtiyacının artış göstermesi ya da sonraki işlemlerin olumsuz etkilenmesi gibi sorunlara neden olabilir.
Bu yüzden yağlama miktarı üretim denemeleri ve proses ihtiyaçları doğrultusunda belirlenmelidir. Yağlayıcının kalıp içerisinde doğru alanlara ulaşması ve üretim sırasında uygulamanın sürekliliğinin koruma altına alınması da önemlidir.
Seri üretimde aynı operasyonların tekrar etmesi yağlama şartlarının üretim performansı üzerindeki etkisini çok daha görünür hale getirebilir. Başlangıç seviyesinde uygun olan bir uygulamanın üretim boyunca aynı şekilde devam edip etmediğinin izlenmesi gerekir.
Bu kapsamda uygulama sürekiliği, yağ miktarı, takım yüzeylerinin durumu, kalıp sıcaklığı ve parça yüzey kalitesi takip edilebilecek temel göstergeler arasında yer alır. Bu değerlerde ortaya çıkan değişimler proses şartlarının yeniden değerlendirilmesi gerektiğinde işaret edebilir. Örnek vermek gerekirse; parça yüzeyinde yeni çizgilerin görülmesi ya da kalıp sıcaklığının değişmesi durumunda yağlama koşulları incelenebilir. Ancak doğru değerlendirme için kalıp geometrisi, malzeme özellikleri ve takım aşınması gibi diğer olası unsurlar da göz önünde bulundurulmalıdır.
Düzenli proses takibi, yağlama uygulamasının üretim ihtiyaçlarıyla uyumlu tutulmasına ve kalite farklılığının erkenden fark edilmesine yardımcı olur.
Prograsif kalıplarda başarılı üretim sonuçları elde etmek için kalıp tasarımı, proses koşulları ve malzeme özellikleri birlikte değerlendirilmelidir. Yağlama da bu bütünün çok önemli bir parçasıdır. Uygun yağlama koşullarının belirlenmesi; sürtünmenin kontrol edilmesine, üretim sürecinin daha kararlı ilerlemesine ve yüzey kalitesinin koruma altına alınmasına katkı sağlayabilir.
Kahraman Kalıp, sac metal parça üretiminde parça ihtiyaçlarını ve kalıp tasarımını birlikte ele alarak üretim sürecine dair akılcı çözümler sunar. Prograsif kalıp tasarımı ve üretim ihtiyaçları hakkında detaylı bilgi almak için Kahraman Kalıp ile iletişim kurmanız yeterlidir
Sıkça Sorulan Sorular
Evet. Yetersiz yağlama, sac ile takım yüzeyleri arasındaki sürtünme üst seviyeye taşıyarak alınma riskini artırabilir. Ancak aşınma üzerinde takım malzemesi çalışma ve tasarım şartları da etkilidir.
Hayır. Sacın malzemesi, şekillendirme operasyonu ve yüzey özellikleri farklı yağlama ihtiyaçları oluşturabilir. Bu yüzden tercih uygulamaya göre yapılmalıdır.
Evet. Pres hızı sürtünme kaynaklı ısı oluşumunu ve temas sıklığını etkileyebilir. Yağlama koşulları üretim hızıyla beraber değerlendirilmelidir.
Evet. Gereğinden fazla yağ, temizlik ihtiyacını artırabilir ve sonraki proseslerde sorun teşkil edebilir. Bu noktada önemli olan uygun oranın doğru bölgelere uygulanmasıdır.
Evet. Uygun yağlama, yüzey hasarı ve sürtünme kaynaklı çizik riskini azaltmaya yardımcı olabilir. Bunun yanı sıra yüzey kalitesi kalıp tasarımı, takım yüzeyleri ve malzeme özelliklerinden de etkilenir.